


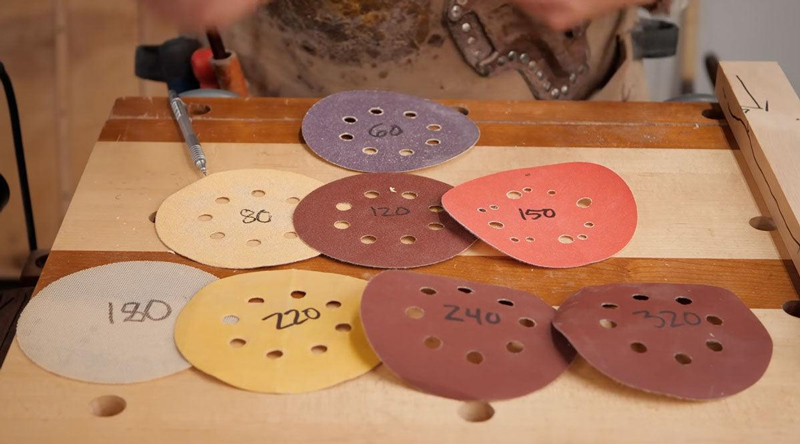
Khi lựa chọn giấy nhám hoặc vật liệu mài, độ hạt (grit) thường là thông số đầu tiên được người dùng quan tâm. Nhiều người cho rằng nếu hai sản phẩm cùng đạt tiêu chuẩn P80, P120 hay P400 thì khả năng bóc tách vật liệu và tốc độ xử lý bề mặt sẽ tương đương nhau.
Tuy nhiên, trong thực tế gia công cơ khí và xử lý bề mặt công nghiệp, hai loại nhám có cùng độ hạt nhưng tốc độ chà nhám lại khác biệt đáng kể. Một loại có thể loại bỏ vật liệu nhanh chóng, trong khi loại khác lại cho cảm giác chà chậm, tốn sức dù thông số P-scale giống hệt nhau.
Vậy nguyên nhân do đâu? Hãy cùng phân tích 7 yếu tố kỹ thuật quyết định đến tốc độ chà nhám thực tế dưới đây.
1. Độ Hạt (Grit) Không Phải Yếu Tố Duy Nhất Quyết Định Tốc Độ Chà
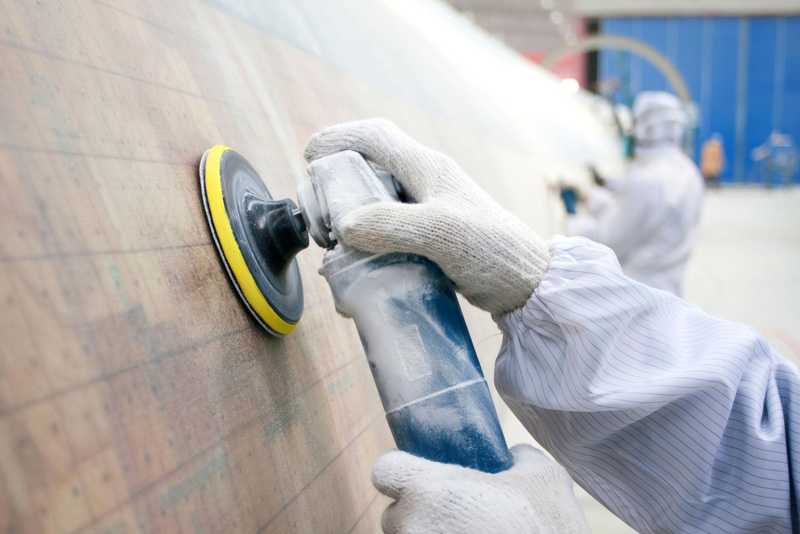
Cùng độ hạt nhưng vật liệu mài có thể cho tốc độ bóc tách vật liệu khác nhau do khác biệt về hạt mài và cấu trúc nhám.
Độ hạt (Grit) chủ yếu thể hiện kích thước tương đối của hạt mài. Theo tiêu chuẩn FEPA (chuẩn P), độ hạt càng nhỏ thì kích thước hạt mài càng lớn, phù hợp cho công đoạn phá thô; ngược lại, độ hạt càng lớn thì hạt mài càng mịn, dùng cho giai đoạn hoàn thiện.
Tuy nhiên, tốc độ bóc vật liệu (MRR- Material Removal Rate) không chỉ phụ thuộc vào kích thước hạt. Tốc độ này là tổng hòa của cấu trúc hạt, nền nhám, mật độ phân bố và điều kiện vận hành thực tế. Do đó, việc đánh giá hiệu suất của một sản phẩm nhám chỉ qua thông số Grit là một sai lầm phổ biến.
2. Loại Hạt Mài (Abrasive Grain) Ảnh Hưởng Trực Tiếp Đến Khả Năng Cắt
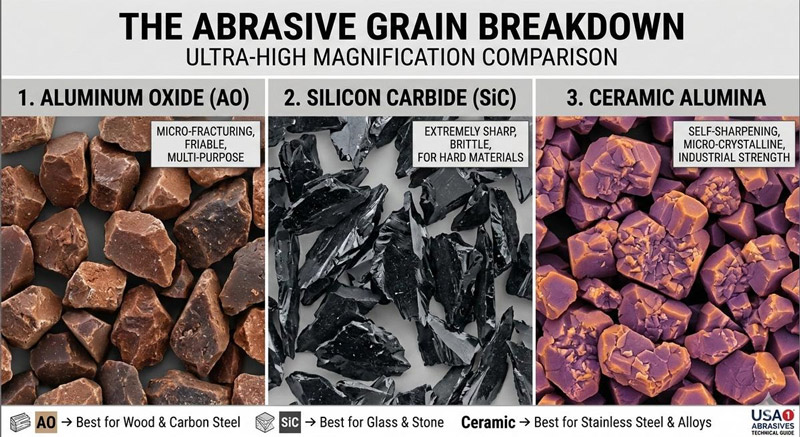
So sánh cấu trúc của hạt mài Aluminum Oxide (AO), Silicon Carbide (SiC) và Ceramic – các loại hạt có đặc tính cắt và cơ chế phá vỡ khác nhau.
Hai sản phẩm cùng độ hạt P80 nhưng sử dụng loại vật liệu mài khác nhau sẽ tạo ra tốc độ gia công hoàn toàn trái ngược:
- Aluminum Oxide (Nhôm Oxit - AO): Loại hạt phổ biến nhất, kinh tế, phù hợp cho gỗ và thép carbon. Tuy nhiên, độ cứng và độ bền cắt duy trì ở mức trung bình.
- Silicon Carbide (SiC): Rất cứng và sắc nhọn, cắt nhanh trên vật liệu phi kim (nhựa, thủy tinh) hoặc kim loại màu (nhôm, đồng), nhưng hạt dễ bị vỡ vụn nếu chịu lực va đập mạnh.
- Ceramic Abrasive (Hạt Mài Gốm): Dòng hạt mài cao cấp nhất hiện nay. Hạt Ceramic có cấu trúc tinh thể siêu nhỏ, chịu áp lực cực cao và giữ tốc độ cắt vượt trội trên các vật liệu cứng như inox, hợp kim chịu nhiệt.
3. Khả Năng Tự Sắc Bén (Self-Sharpening) Của Hạt Mài
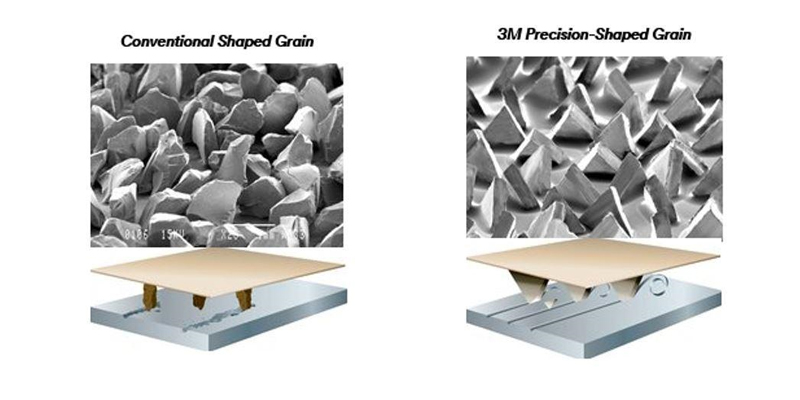
Cơ chế tự sắc bén của hạt mài Ceramic thông qua quá trình micro-fracturing, giúp tạo ra các cạnh cắt mới trong quá trình gia công.
Trong quá trình chà nhám, đầu hạt mài liên tục tiếp xúc và va đập với bề mặt chi tiết. Sau một thời gian, các cạnh cắt ban đầu sẽ bị cùn đi (dullness).
- Hạt mài thông thường: Khi bị cùn, hạt vẫn bám trên nền nhám nhưng không còn khả năng cắt. Lúc này, nhám chuyển từ cơ chế "cắt bóc" sang "ma sát tạo nhiệt", khiến tốc độ chà giảm cản và làm cháy bề mặt vật liệu.
- Hạt mài tự sắc (Ceramic/Zirconia): Dưới áp lực gia công, hạt mài sẽ tự vỡ có kiểm soát theo các đường nứt micro, loại bỏ phần cạnh cùn và liên tục giải phóng các cạnh cắt mới sắc nhọn. Nhờ cơ chế này, tốc độ chà nhám được duy trì ổn định trong suốt vòng đời sản phẩm.
4. Mật Độ Hạt Mài Và Cấu Trúc Khả Năng Escape Phoi (Loading Resistance)
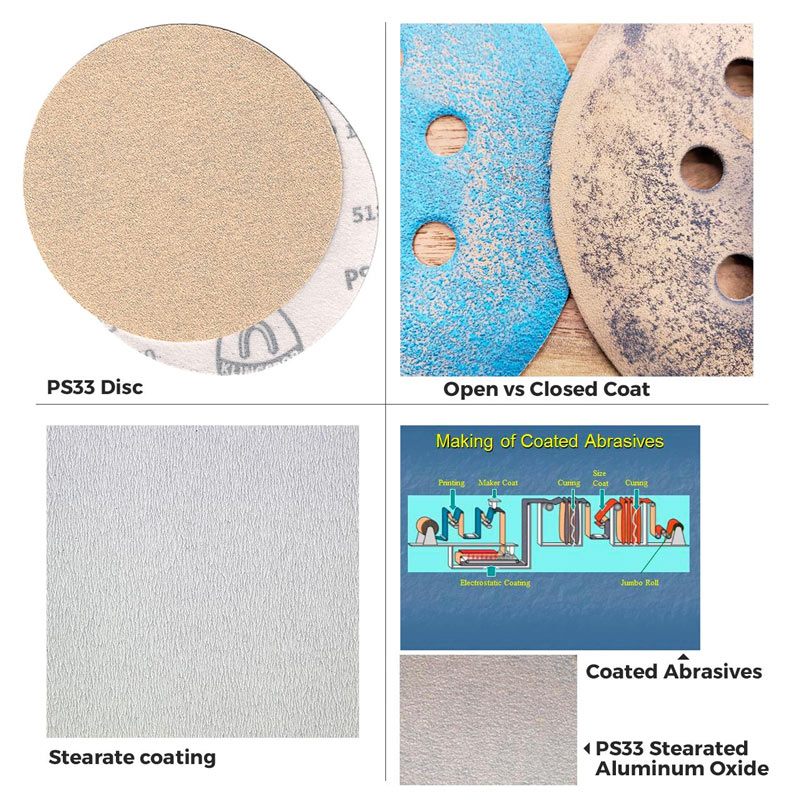
So sánh cấu trúc phủ hở (Open Coat) và phủ kín (Closed Coat), ảnh hưởng đến khả năng thoát phoi, tốc độ cắt và nguy cơ loading.
Thực tế kỹ thuật chứng minh: Không phải cứ mật độ hạt mài càng dày thì tốc độ chà càng nhanh.
- Phủ kín (Closed Coat): Hạt mài phủ 100% bề mặt nền. Thích hợp cho kim loại cứng, tạo độ hoàn thiện cao nhưng phoi sinh ra khó thoát.
- Phủ hở (Open Coat): Hạt mài chỉ phủ từ 50% - 70% bề mặt.
Khoảng trống giữa các hạt đóng vai trò là kênh thoát phoi.Nếu gia công trên vật liệu mềm như gỗ, sơn, nhựa hoặc nhôm, việc dùng nhám Closed Coat sẽ nhanh chóng dẫn đến hiện tượng Loading (phoi bám nghẹt kẽ nhám). Khi nhám bị nghẹt, các hạt mài không thể tiếp xúc với chi tiết, làm tốc độ chà giảm sút nghiêm trọng.
5. Chất Kết Dính (Bonding) Và Nền Nhám (Backing Material)
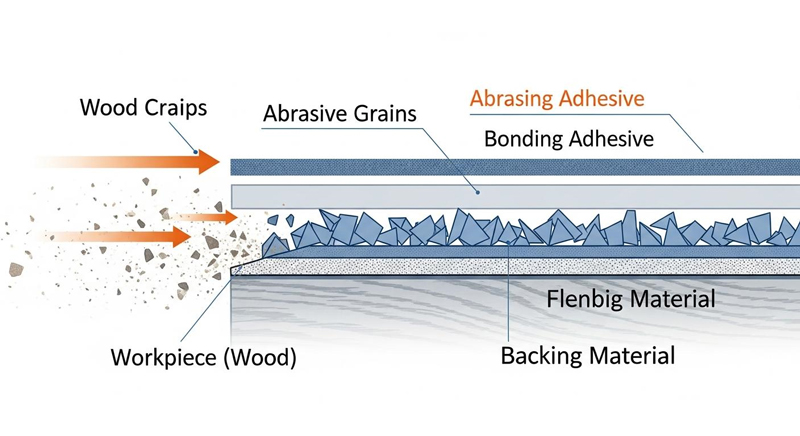
Cấu tạo vật liệu mài gồm hạt mài, lớp kết dính và nền nhám – các thành phần cùng ảnh hưởng đến hiệu suất và độ bền khi gia công.
Nền nhám (vải, giấy, film, xốp) và lớp keo kết dính (Resin over Resin) đóng vai trò giữ hạt mài cố định và truyền lực tác động từ máy chà.
- Nền Nhám (Backing): Nền đĩa Film hoặc vải nhám dẻo heavy-duty (X-weight, Y-weight) giúp hạt mài đứng vững, không bị nghiêng ngả khi chịu lực nén, từ đó truyền trọn vẹn năng lượng cắt vào vật liệu.
- Chất kết dính: Keo nhựa tổng hợp chất lượng cao giúp giữ hạt mài không bị văng ra sớm (shelled off), đồng thời chịu được nhiệt độ cao sinh ra khi chà nhám tốc độ cao.
6. Áp Lực Vận Hành Và Tốc Độ Máy Chà Nhám
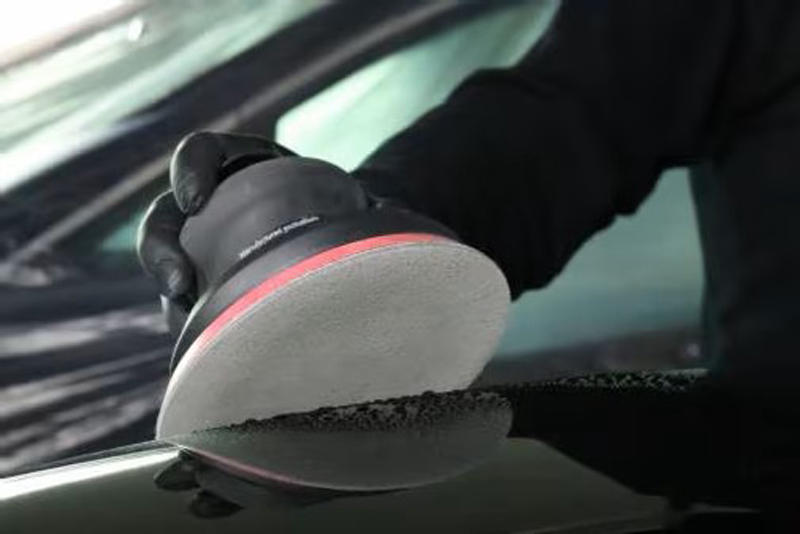
Áp lực tác động và tốc độ vận hành của máy chà nhám ảnh hưởng trực tiếp đến khả năng cắt, nhiệt sinh ra và tuổi thọ vật liệu mài.
Ngay cả khi sử dụng cùng một đĩa nhám, tốc độ xử lý vẫn thay đổi tùy thuộc vào thiết bị và thao tác của thợ:
- Áp lực quá thấp: Hạt mài không đủ lực nén để ghim sâu vào vật liệu, không kích hoạt được cơ chế tự vỡ sắc bén của hạt Ceramic/Zirconia.
- Áp lực quá cao: Sinh nhiệt tích tụ lớn, gây cháy phoi, làm hỏng lớp keo kết dính và biến dạng nền nhám.
- Tốc độ vòng quay (RPM/OPM): Cần điều chỉnh phù hợp với đường kính đĩa và đặc tính của từng loại hạt mài để đạt hiệu quả cắt tối ưu.
7. Bảng So Sánh Ảnh Hưởng Của Các Yếu Tố Đến Tốc Độ Chà Nhám
| Yếu yếu tố kỹ thuật |
Nhám Thông Thường (Standard) | Nhám Hiệu Suất Cao (High-Performance) | Tác động đến tốc độ chà |
| Loại hạt mài | Aluminum Oxide (AO) | Ceramic / Precision Shaped Grain | Tăng 150% - 300% tốc độ cắt |
| Cơ chế cắt | Cùn dần theo thời gian | Tự vỡ tạo cạnh cắt mới (Self-sharpening) | Duy trì tốc độ cắt liên tục |
| Cấu trúc phủ | Phủ kín (Closed Coat) | Phủ hở + Lớp phủ chống bám dính (Stearate) | Chống nghẹt phoi, kéo dài tuổi thọ |
| Chất liệu nền | Giấy mỏng (A/C-weight) | Nền Film PE / Vải Polyester (Y-weight) | Truyền lực cắt tối đa, không co giãn |
Lời Kết: Giải Pháp Tối Ưu Tốc Độ Chà Nhám Trong Sản Xuất
Tốc độ chà nhám không chỉ đơn thuần quyết định bởi chỉ số độ hạt P80, P120 hay P400. Đó là kết quả tổng hòa của chủng loại hạt mài, khả năng tự sắc, cấu trúc phân bố hạt, nền nhám, chất phủ chống bám dính và điều kiện vận hành thực tế.
Thay vì chỉ đặt câu hỏi: "Sản phẩm này là độ hạt bao nhiêu?", các nhà quản lý sản xuất và kỹ thuật viên nên tiếp cận theo hướng:
- "Với vật liệu gia công này, dòng nhám nào phối hợp đúng loại hạt, cấu trúc nền và khả năng thoát phoi để đạt tốc độ bóc vật liệu nhanh nhất và chi phí trên mỗi sản phẩm là tối ưu nhất?"


 Chủ đề Hot

Viết bình luận
Bình luận
Hiện tại bài viết này chưa có bình luận.