


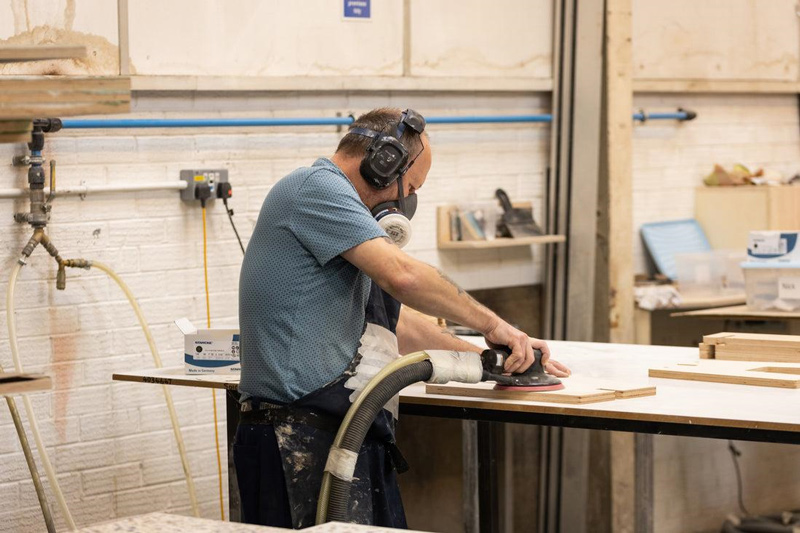
Trong các công đoạn chà nhám, mài và hoàn thiện bề mặt, bụi thường được xem là hệ quả hiển nhiên của quá trình gia công cơ khí hoặc xử lý vật liệu. Tuy nhiên, nếu không được kiểm soát đúng cách, bụi nhám không chỉ làm bẩn khu vực làm việc mà còn âm thầm làm giảm tuổi thọ vật liệu mài, suy giảm chất lượng bề mặt, gây gián đoạn các công đoạn tiếp theo và ảnh hưởng trực tiếp đến sức khỏe người vận hành.
Đặc biệt trong những quy trình yêu cầu độ hoàn thiện cao như chuẩn bị bề mặt trước sơn, đánh bóng ô tô - gỗ - composite, hoặc xử lý kết cấu kim loại, kiểm soát bụi phải được xem là một phần cốt lõi của quy trình kỹ thuật chứ không phải là bước vệ sinh thủ công sau cùng.
Bụi nhám hình thành như thế nào và nguyên lý gây "loading"?
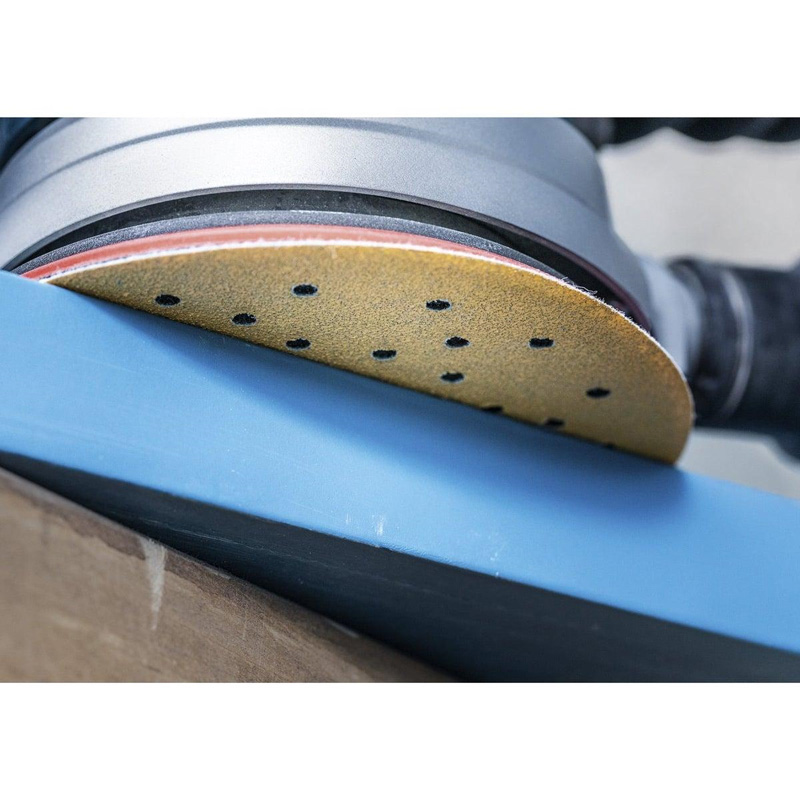
Thiết kế lỗ thoát bụi trên đĩa nhám giúp giảm tích tụ bụi và hạn chế hiện tượng loading trong quá trình chà nhám.
Trong quá trình chà nhám, các hạt mài liên tục tiếp xúc, ma sát và loại bỏ một lượng nhỏ vật liệu khỏi phôi. Bụi phát sinh từ hai nguồn chính: vật liệu đang gia công bị mài mòn và chính cấu trúc hạt mài bị bong tróc. Với các loại nhám có kích thước hạt càng mịn, kích thước bụi phát sinh càng nhỏ và có xu hướng lơ lửng lâu hơn trong không khí.
Sau khi hình thành, bụi có thể bám trên bề mặt phôi, tích tụ trên đĩa nhám, phát tán vào không khí hoặc bám vào máy móc xung quanh.
Điều đáng chú ý là bụi không chỉ là “chất thải”. Khi tích tụ trên bề mặt nhám, chúng gây ra hiện tượng loading – các hạt bụi mịn và mạt vật liệu lấp đầy các khoảng trống giữa các hạt mài, làm mất đi khả năng cắt tự nhiên. Các hãng vật liệu mài lớn như Norton hay 3M đều ghi nhận loading là nguyên nhân hàng đầu khiến đĩa nhám bị "ì", mất khả năng cắt và nhanh chóng hỏng hóc trước thời hạn.
4 tác động lớn của bụi nhám đến toàn bộ quy trình gia công
1. Giảm hiệu suất vật liệu mài và đội chi phí vận hành
Một đĩa nhám chỉ đạt hiệu suất tối ưu khi các hạt mài sắc bén tiếp xúc trực tiếp với bề mặt phôi. Khi bị loading, diện tích cắt giảm mạnh, buộc người vận hành phải tăng lực ép để bù lại.
Điều này tạo ra một vòng lặp tiêu cực:
Bụi tăng -> bề mặt nhám bị loading -> khả năng cắt giảm -> tăng áp lực chà -> sinh nhiệt lớn -> hao mòn nhanh và chất lượng bề mặt không ổn định.
Việc sử dụng các dòng vật liệu mài cao cấp tích hợp công nghệ chống bám bụi (như cấu trúc lỗ thoát bụi đồng bộ hoặc công nghệ Clean Sanding của 3M) sẽ giúp giảm thiểu tối đa hiện tượng này.
2. Ảnh hưởng trực tiếp đến chất lượng bề mặt và độ bám dính
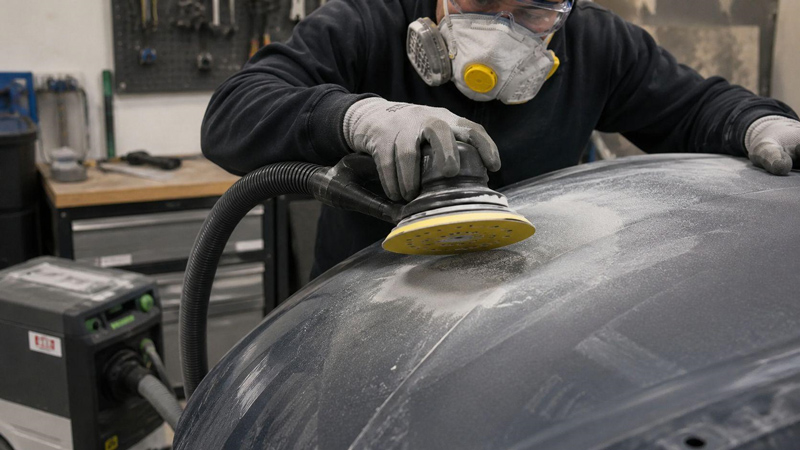
Chà nhám bề mặt ô tô và kiểm soát bụi nhám trước công đoạn sơn phủ.
Bụi nhám còn sót lại trên phôi chính là nguồn gây nhiễm bẩn nghiêm trọng. Trong quy trình chuẩn bị bề mặt trước khi sơn tĩnh điện hoặc sơn phủ, lớp bụi vi mô này có thể làm giảm độ bám dính của lớp sơn, dẫn đến hiện tượng phồng rộp, bong tróc sau này. Do đó, kỹ sư vận hành cần đặt câu hỏi: "Bề mặt sau chà đã thực sự sạch để chuyển sang bước tiếp theo chưa?" thay vì chỉ quan tâm đến việc đã chà phẳng hay chưa.
3. Biến dạng vết xước và phát sinh khuyết tật bề mặt (Pigtail)
Khi đĩa nhám bị mòn hoặc bị loading nặng, quỹ đạo cắt không còn đồng đều, dễ tạo ra các vết xước sâu bất thường hoặc khuyết tật dạng vòng xoáy (pigtail). Điều này kéo dài thời gian xử lý ở các bước đánh bóng tiếp theo, làm lãng phí nhân công và nguyên vật liệu.
4. Tác động xấu đến sức khỏe người vận hành và môi trường nhà xưởng
Bụi nhám lơ lửng trong không khí có kích thước siêu nhỏ, dễ thâm nhập qua đường hô hấp, gây hại cho phổi và da của người thợ. Việc chỉ dựa vào khẩu trang thông thường là chưa đủ; cần có các giải pháp kỹ thuật kiểm soát từ gốc.
Giải pháp kiểm soát bụi nhám toàn diện cho nhà xưởng
Để giải quyết triệt để bài toán về bụi nhám, các doanh nghiệp sản xuất và gia công nên áp dụng đồng bộ các giải pháp sau:
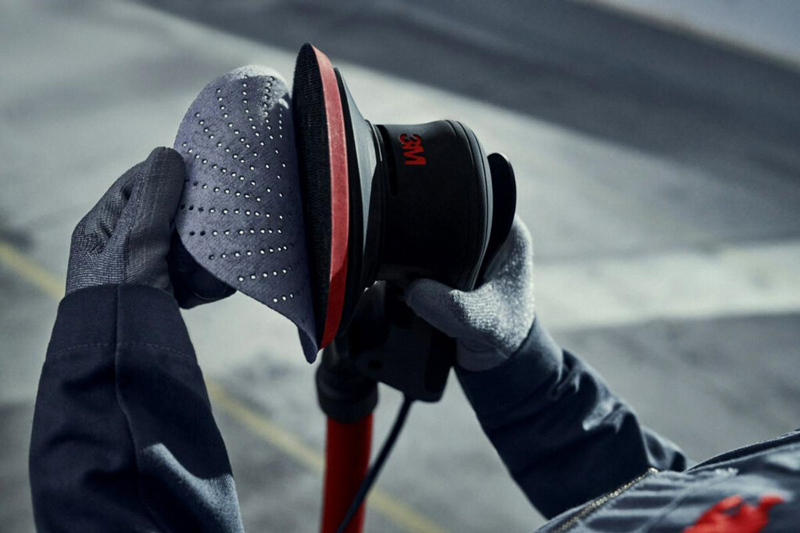
Đĩa nhám lỗ thoát bụi giúp giảm loading và hỗ trợ kiểm soát bụi trong quá trình gia công bề mặt.
-
Chọn đúng vật liệu mài chống bám bụi: Cân nhắc kỹ loại vật liệu gia công, kích thước hạt mài và ưu tiên các dòng sản phẩm có thiết kế lưới chà nhám hoặc lỗ thoát bụi thông minh giúp giảm thiểu tối đa hiện tượng loading.
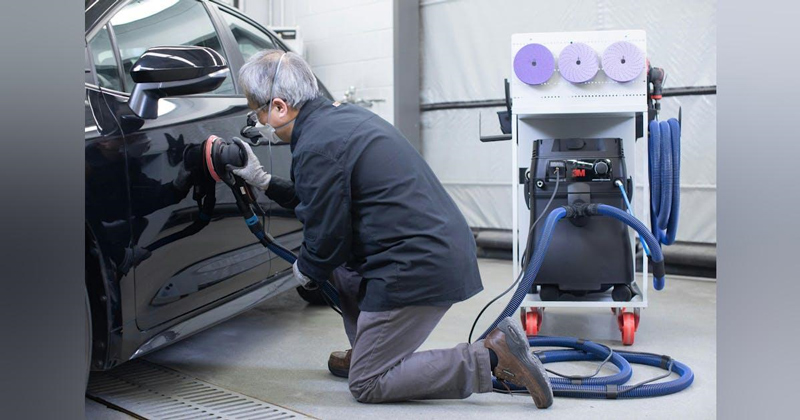
Hệ thống hút bụi tại nguồn giúp kiểm soát bụi nhám trong quá trình chà nhám bề mặt ô tô.
-
Sử dụng hệ thống hút bụi tại nguồn: Kết hợp đồng bộ giữa máy chà nhám, đế chà (backup pad), đĩa nhám và hệ thống hút bụi chân không công nghiệp. Việc này giúp thu gom tới 90% lượng bụi ngay tại điểm phát sinh.
-
Chuẩn hóa kỹ thuật và lực ép: Tuyệt đối không dùng lực ép quá mạnh để cố kéo dài tuổi thọ của một chiếc đĩa nhám đã mòn. Duy trì chuyển động đều tay và thay nhám đúng thời điểm.
-
Thực hiện bước làm sạch bề mặt nghiêm ngặt: Luôn sử dụng khí nén sạch, giẻ lau chuyên dụng hoặc dung dịch vệ sinh bề mặt (như IPA Surface Cleaner) để loại bỏ hoàn toàn mạt bụi trước khi bước vào công đoạn sơn hoặc phủ bóng.
Tối ưu hóa tổng chi phí sản xuất (TCO) từ việc kiểm soát bụi
Nhìn ở góc độ quản lý vận hành, việc phớt lờ bụi nhám đồng nghĩa với việc doanh nghiệp đang gánh chịu những khoản chi phí ẩn: chi phí tiêu hao vật liệu mài tăng do phải thay nhám liên tục, chi phí nhân công cho công đoạn làm lại (rework), và rủi ro chậm tiến độ đơn hàng.
Đầu tư một giải pháp kiểm soát bụi đồng bộ ngay từ khâu lựa chọn vật liệu mài đến hệ thống hút chân không không chỉ bảo vệ sức khỏe người lao động mà còn là chìa khóa tối ưu hóa tổng chi phí sản xuất (TCO) trong ngành công nghiệp hiện đại.
Bạn đang gặp khó khăn với hiện tượng bám bụi nhám, giảm hiệu suất mài hoặc tìm kiếm giải pháp vật liệu mài phù hợp cho nhà xưởng của mình?
Hãy liên hệ ngay với đội ngũ chuyên gia của chúng tôi để được tư vấn chi tiết về các giải pháp vật liệu mài công nghệ cao và hệ thống tối ưu hóa bề mặt tiêu chuẩn quốc tế!


 Chủ đề Hot

Viết bình luận
Bình luận
Hiện tại bài viết này chưa có bình luận.