


Trong nhiều ngành công nghiệp hiện nay – từ lắp ráp điện tử, sản xuất ô tô, thiết bị gia dụng cho tới xây dựng – băng keo 3M đã trở thành giải pháp dán dính tiêu chuẩn nhờ khả năng kết nối vật liệu mạnh mẽ, bền bỉ và độ tin cậy cao. Tuy nhiên, trên thực tế, không ít doanh nghiệp vẫn chưa khai thác hết tiềm năng của sản phẩm này.
Nguyên nhân không nằm ở chất lượng của băng keo, mà chủ yếu đến từ cách sử dụng chưa đúng kỹ thuật. Dưới đây là 3 sai lầm phổ biến khiến băng keo 3M không phát huy được toàn bộ sức mạnh kết dính – cũng là những điểm doanh nghiệp cần đặc biệt lưu ý để tối ưu hiệu suất trong sản xuất.
1. Bỏ Qua Xử Lý Bề Mặt: Sai Lầm Phổ Biến Nhất
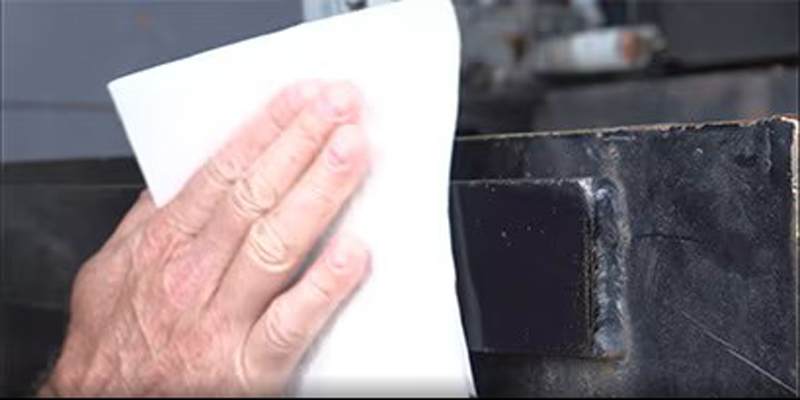
Một trong những yếu tố quyết định hiệu quả của băng keo 3M chính là độ sạch và trạng thái của bề mặt dán. Tuy nhiên, nhiều đơn vị sản xuất lại thường xem nhẹ bước chuẩn bị này, dẫn đến liên kết yếu, bong tróc hoặc giảm tuổi thọ kết dính.
Vì sao bề mặt lại quan trọng đến vậy?
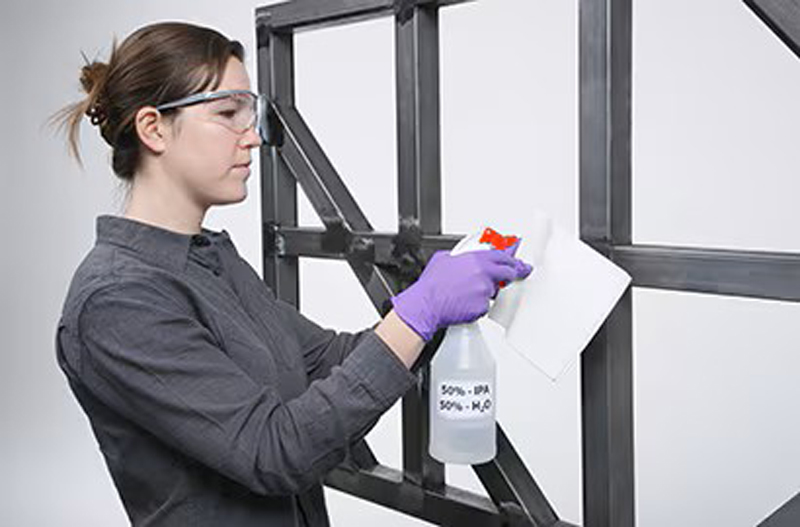
Keo acrylic – thành phần kết dính của đa số dòng băng keo 3M công nghiệp – cần tiếp xúc trực tiếp với vật liệu để tạo liên kết phân tử mạnh mẽ. Nếu bề mặt còn dầu mỡ, bụi bẩn, hơi ẩm hoặc lớp oxit kim loại, lớp keo sẽ không thể "chảy" và bám sâu vào vật liệu, làm giảm độ bám dính đáng kể.
Cách khắc phục đúng kỹ thuật:
-
Làm sạch: Dùng dung dịch isopropyl alcohol (IPA) tỷ lệ 50:50 với nước hoặc chất tẩy rửa phù hợp để lau sạch hoàn toàn bề mặt.
- Làm khô: Đảm bảo bề mặt khô tuyệt đối trước khi dán để hơi nước không ảnh hưởng đến liên kết.
- Tăng diện tích tiếp xúc: Với các bề mặt quá nhẵn hoặc hơi nhám, việc mài nhẹ có thể giúp tăng diện tích tiếp xúc và cải thiện lực bám.
- Sử dụng lớp lót (Primer): Với các bề mặt khó dính như nhựa PP, PE, hoặc bề mặt sơn tĩnh điện, việc sử dụng thêm [Gợi ý: Chèn link đến sản phẩm keo lót 3M Primer] là bắt buộc để tạo ra một bề mặt trung gian giúp keo bám dính tốt hơn.
Ghi nhớ: Một bề mặt được chuẩn bị đúng kỹ thuật có thể tăng hiệu quả kết dính lên tới 30-50% so với khi dán trực tiếp.
2. Lựa Chọn Sai Loại Băng Keo 3M Cho Ứng Dụng
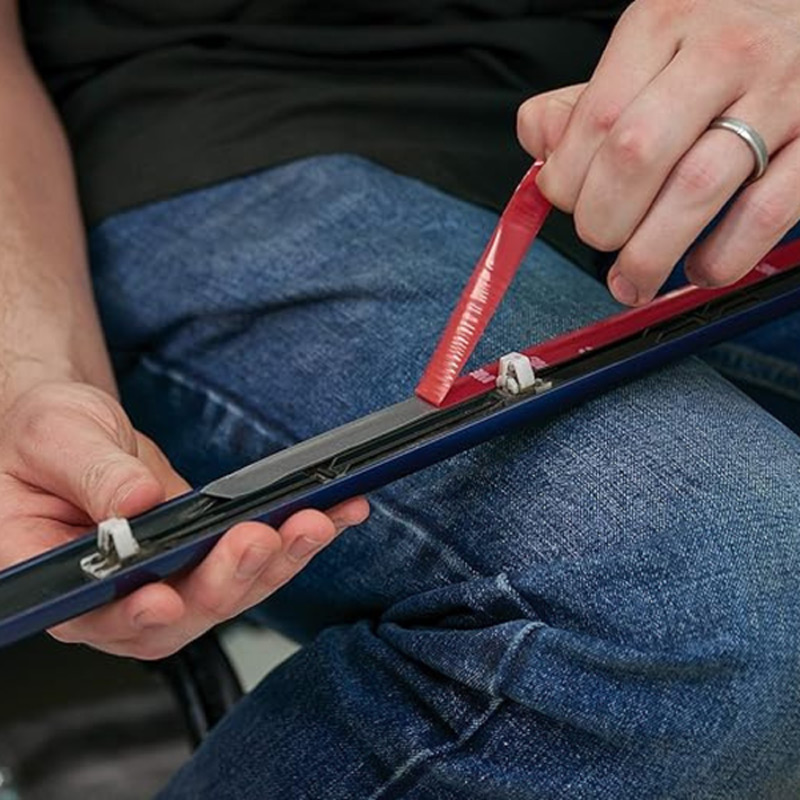
Băng keo 3M không phải là một sản phẩm "một cho tất cả". Mỗi dòng sản phẩm được thiết kế với các đặc tính riêng để phù hợp với từng vật liệu, môi trường và yêu cầu kỹ thuật khác nhau. Việc chọn sản phẩm theo tiêu chí “độ dính càng cao càng tốt” mà bỏ qua các yếu tố khác là một sai lầm nghiêm trọng.
Một số sai lầm thường gặp:
-
Dùng băng keo foam trong môi trường nhiệt độ cao vượt ngưỡng cho phép khiến vật liệu giãn nở, keo mất độ ổn định.
-
Sử dụng băng keo film mỏng để dán vật liệu nặng hoặc chịu rung động lớn, dẫn đến liên kết yếu và nhanh hỏng.
-
Chọn băng keo tiêu chuẩn cho bề mặt năng lượng thấp (như nhựa PP, PE, TPO) – vốn cần các dòng keo đặc biệt như [Gợi ý: Chèn link đến dòng băng keo 3M VHB cho nhựa LSE] để tạo liên kết.
Cách lựa chọn chính xác:
-
Xác định rõ yêu cầu: Trọng lượng vật dán, loại vật liệu (kim loại, nhựa, kính...), độ nhám bề mặt, môi trường làm việc (nhiệt độ, độ ẩm, tia UV, hóa chất...).
-
Tham khảo tài liệu kỹ thuật (TDS): Mỗi sản phẩm 3M đều có Bảng dữ liệu kỹ thuật (Technical Data Sheet) chi tiết về thông số và ứng dụng phù hợp.
-
Nhờ tư vấn chuyên gia: Khi gặp ứng dụng phức tạp, hãy trao đổi trực tiếp với chuyên gia kỹ thuật của 3M hoặc nhà phân phối ủy quyền để được tư vấn giải pháp tối ưu.
Cảnh báo: Việc lựa chọn sai dòng sản phẩm có thể làm giảm tới 70% hiệu suất kết dính, gây rủi ro lỗi sản phẩm và tăng chi phí sản xuất.
3. Không Đủ Áp Lực và Thời Gian Chờ Keo Khô (Cure Time)
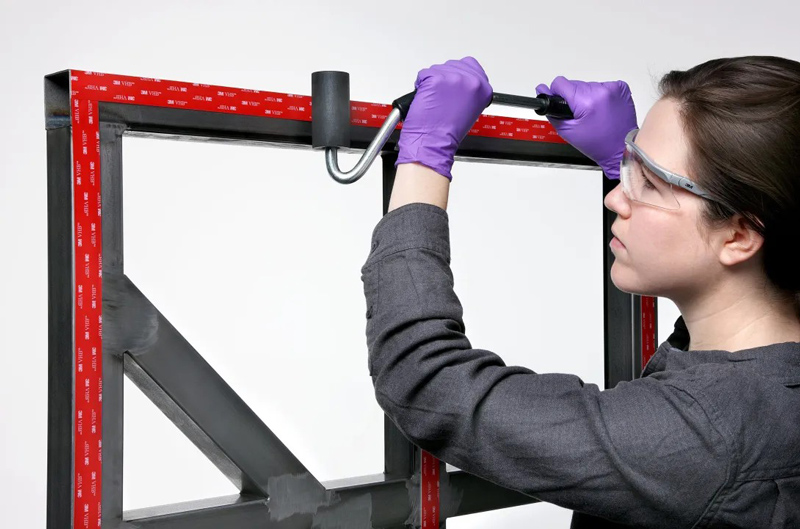
Ngay cả khi bề mặt đã sạch và loại keo đã chuẩn, hiệu quả kết dính vẫn có thể thất bại nếu bỏ qua hai yếu tố cuối cùng: áp lực ép và thời gian ổn định.
Tầm quan trọng của áp lực
Khi dán băng keo 3M, việc tác dụng một lực ép mạnh và đồng đều sẽ giúp keo tiếp xúc 100% với bề mặt, loại bỏ các bọt khí li ti và tối ưu hóa độ bám dính ban đầu.
-
Lực ép lý tưởng: Khoảng 1 kg/cm² (tương đương 15 PSI).
-
Công cụ: Nên sử dụng con lăn (roller) hoặc máy ép chuyên dụng để đảm bảo áp lực được phân bổ đồng nhất trên toàn bộ bề mặt dán.
Thời gian "cure" – Yếu tố quyết định độ bền
Nhiều loại băng keo 3M gốc acrylic không đạt cường độ kết dính tối đa ngay lập tức. Chúng cần thời gian để các liên kết hóa học hình thành và ổn định hoàn toàn.
-
Quy tắc chung: Sau 20 phút đạt khoảng 50% cường độ, 24 giờ đạt 90%, và 72 giờ để đạt 100% cường độ kết dính bền vững.
-
Lưu ý: Tuyệt đối không để mối dán chịu tải nặng, kiểm tra độ bền, hay đóng gói sản phẩm quá sớm trước khi keo khô hoàn toàn.
Kết quả: Một quy trình dán đúng kỹ thuật (đủ áp lực và thời gian chờ) có thể giúp tăng gấp đôi độ bền liên kết, đảm bảo hiệu suất ổn định trong suốt vòng đời sản phẩm.
Kết Luận: Hiệu Quả Của Băng Keo 3M Bắt Đầu Từ Kỹ Thuật

Băng keo 3M là một giải pháp dán dính công nghiệp tiên tiến. Nhưng để sản phẩm này phát huy hết sức mạnh, doanh nghiệp cần hiểu rằng: hiệu quả không chỉ đến từ chất lượng keo, mà còn phụ thuộc phần lớn vào quy trình sử dụng.
Hãy luôn ghi nhớ 3 nguyên tắc vàng:
-
Xử lý bề mặt cẩn thận trước khi dán.
-
Lựa chọn đúng dòng keo phù hợp với ứng dụng.
-
Tuân thủ áp lực ép và thời gian ổn định liên kết.
Khi ba yếu tố này được đảm bảo, băng keo 3M sẽ trở thành công cụ đắc lực giúp doanh nghiệp gia tăng hiệu suất, giảm thiểu lỗi kỹ thuật và mang lại giá trị tối đa cho chuỗi sản xuất – lắp ráp.


 Chủ đề Hot

Viết bình luận
Bình luận
Hiện tại bài viết này chưa có bình luận.